Termisk sprutning
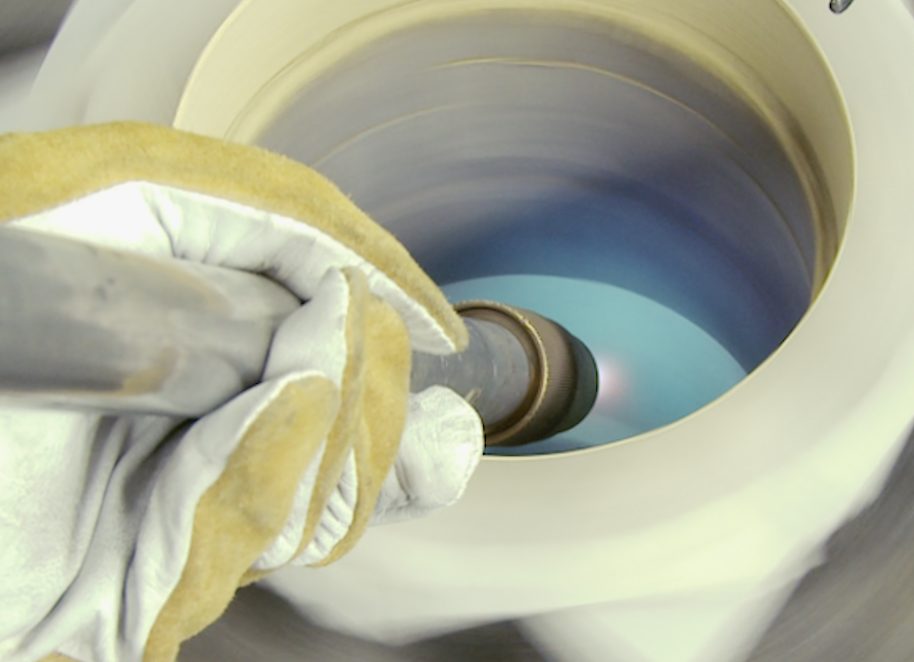
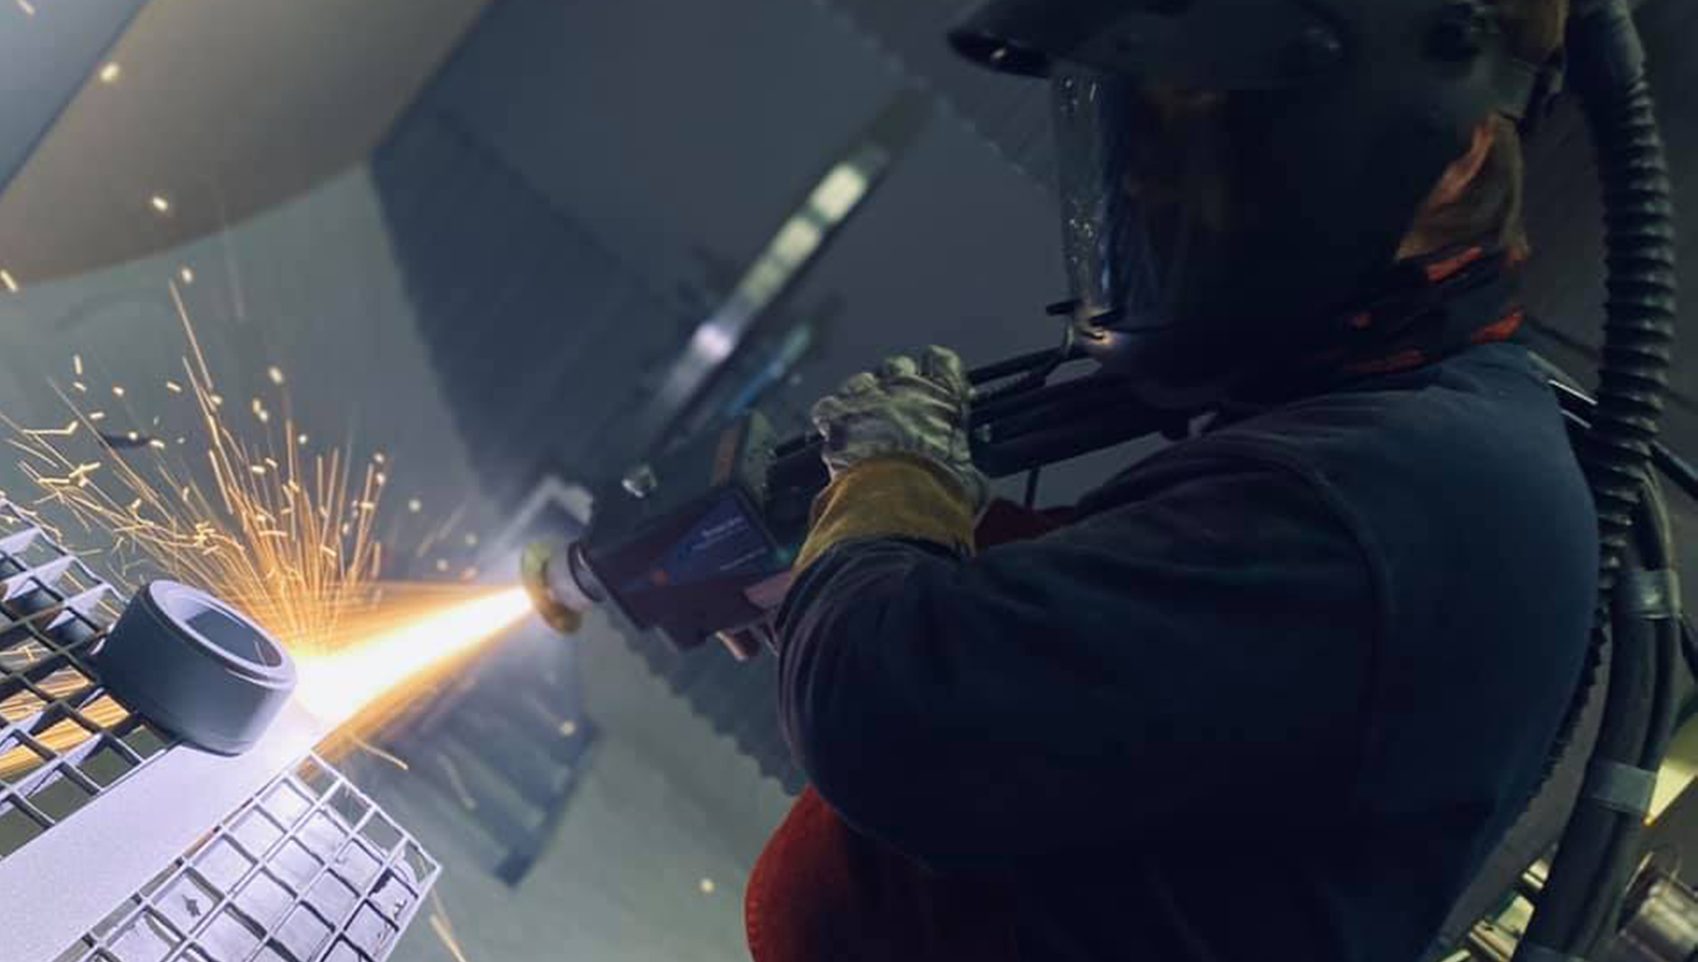
Vid termisk sprutning smälts ett beläggningsmaterial, som metall, keram eller plast, och slungas mot detaljens yta, där partiklarna fäster och bildar ett skikt. Skiktet skyddar mot slitage och korrosion eller ger ytan helt nya egenskaper. Vi arbetar med fem metoder och väljer den som passar detaljen och driftförhållandena. Klicka på filmerna för att se metoderna i praktiken.
Så går det till
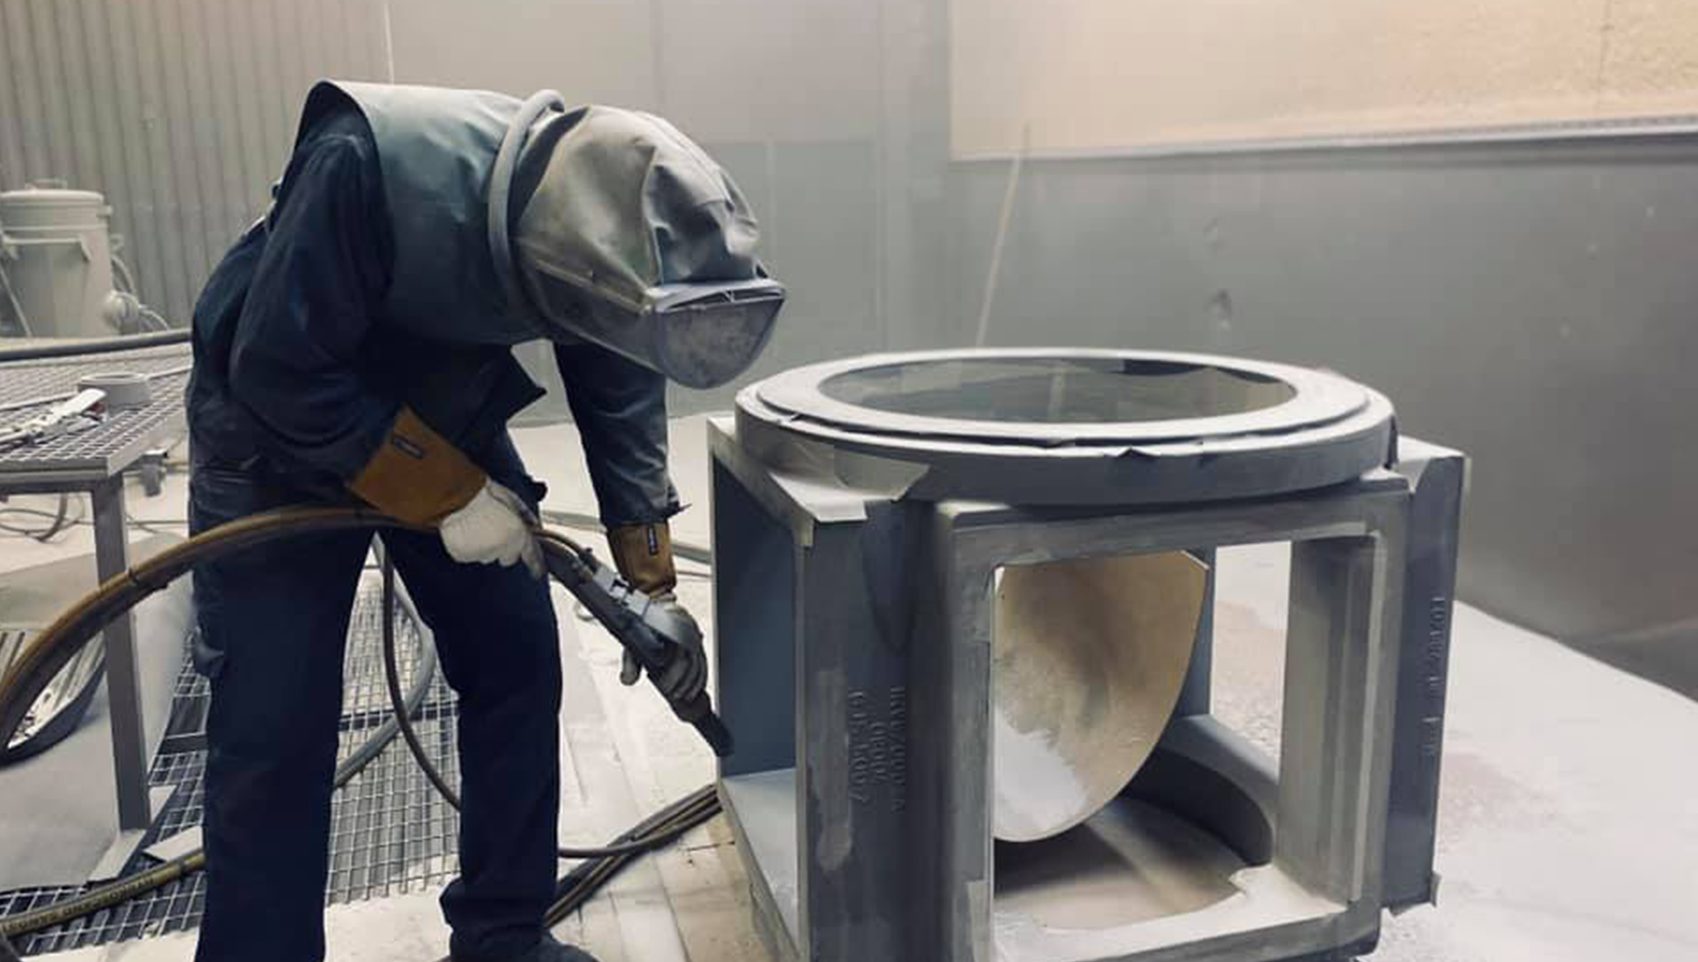
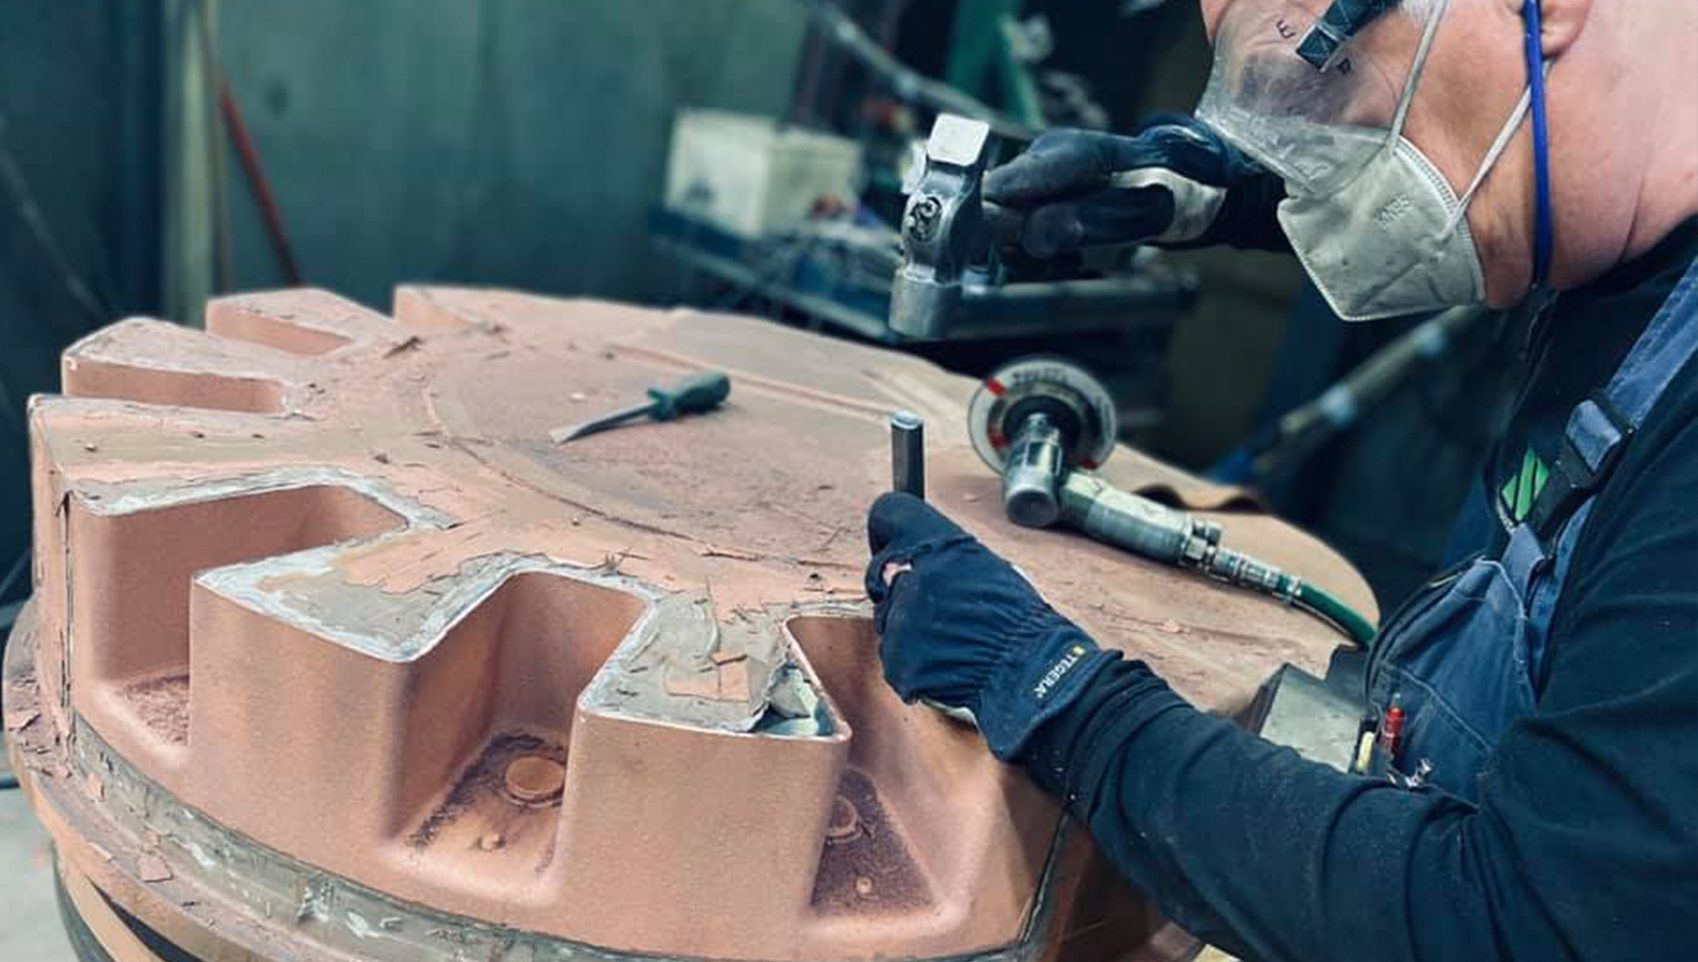
Alla detaljer blästras innan de beläggs. Vår bläster är 42 kvadratmeter, tar detaljer upp till 8 meter långa och använder aluminiumoxid som blästermedel. Därefter läggs i de flesta fall först ett bindskikt och sedan det skikt som ger den egenskap ni behöver. Vi har ett stort lager av pulver och trådar, eftersom kunderna efterfrågar allt från hårda och friktionssänkande skikt till elektriskt isolerande och korrosionsskyddande.
01 / 05
Plasmasprutning
Plasmasprutning är den tekniskt mest avancerade sprutmetoden.
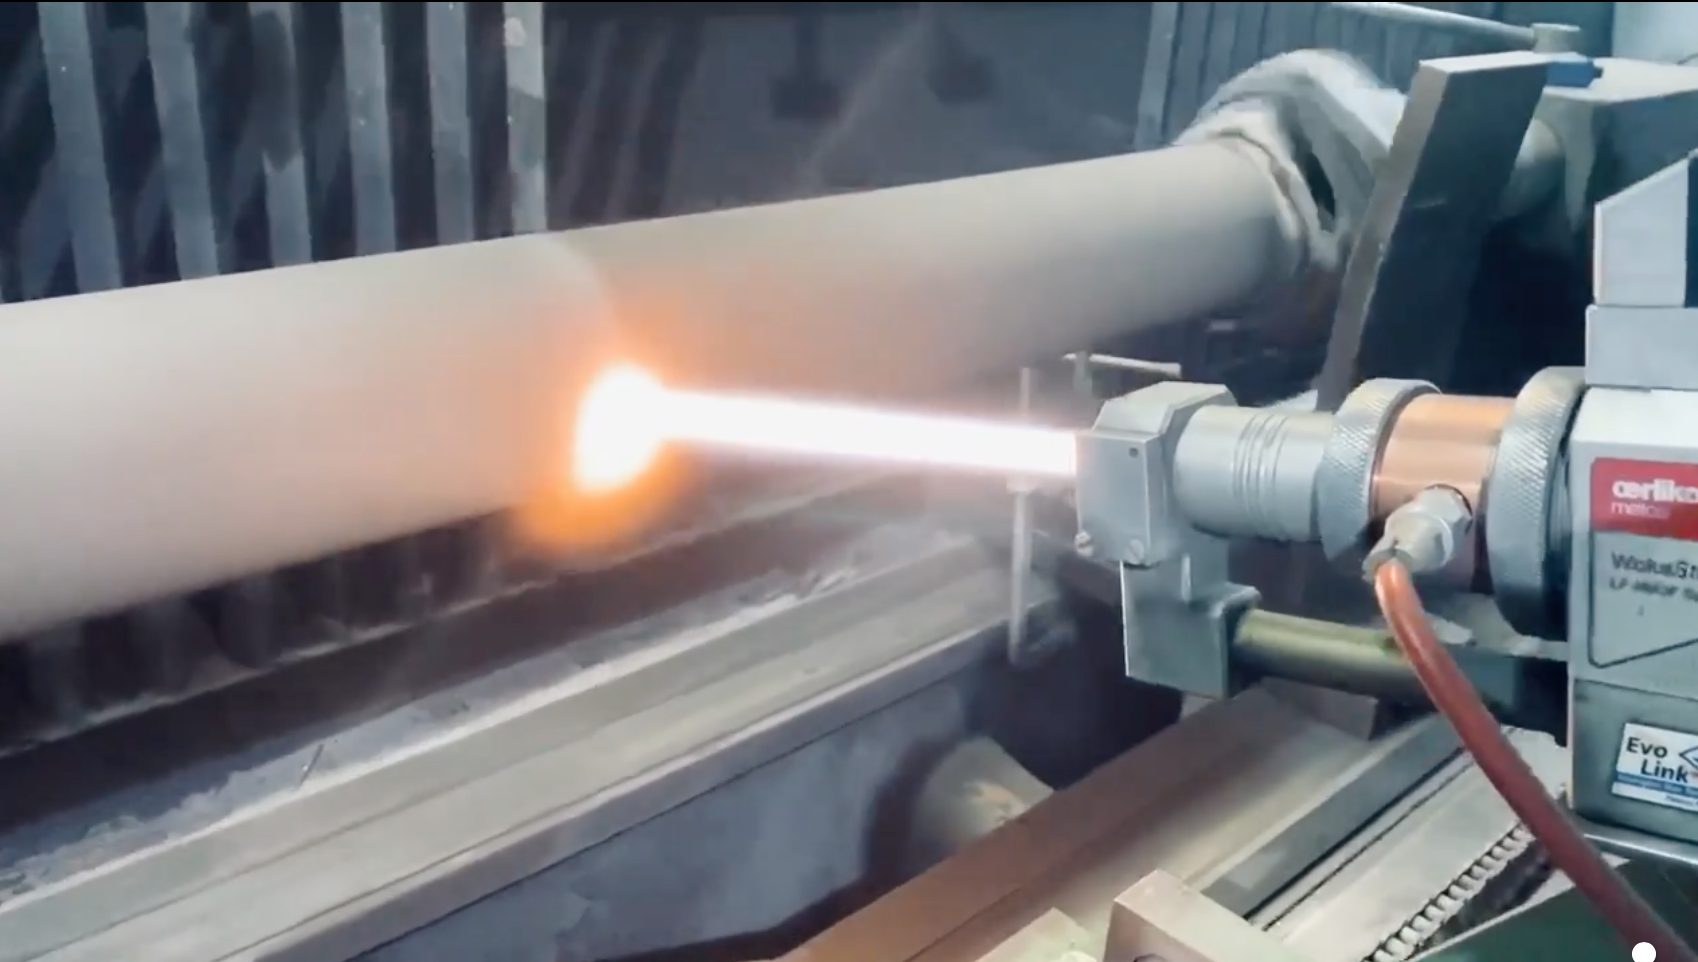
En plasmagas av argon, argon/väte, argon/helium eller kväve/väte matas genom en ljusbåge. Ljusbågen bildas mellan en wolframelektrod (katod) och ett kopparmunstycke (anod), som båda är vattenkylda.
I ljusbågen hettas gasen upp kraftigt och sönderdelas. Gasen binder då stora energimängder och når temperaturer på upp till 20 000 °C. Den heta, expanderande gasen strömmar ut ur munstycket som en plasmastråle med en hastighet på cirka 3 000 m/s.
Pulvret tillförs strålen från en separat pulvermatare genom ett pulvermunstycke, och pulverpartiklarna smälter.
Metoden ger utmärkt skiktkvalitet och gör det möjligt att spruta material med mycket hög smältpunkt, till exempel kromkarbid, wolframkarbid och keramer.
02 / 05
Flamsprutning med pulver
Pulver doseras i en bärgas, antingen från en behållare på sprutan eller från en separat pulvermatare, och transporteras till munstycket. Där smälts det och slungas av gaslågan mot arbetsstycket.
Pulversprutning har betydligt större användningsområde än trådsprutning, eftersom den också kan spruta tillsatsmaterial som inte går att framställa i trådform. Förutom metalliska pulver kan oxider, karbider och metall-plastblandningar sprutas.
Pulversprutning är en kall beläggningsmetod (max 150 °C), utom när så kallade flussade pulver sprutas. De skikten sintras vid 1 000 °C efter sprutningen och flyter då ut och löds fast i grundmaterialet.
03 / 05
Flamsprutning med tråd
Som tillsatsmaterial används specialtillverkade metalltrådar av bland annat rostfritt stål, kromstål, brons, molybden, zink och aluminium.
Tråden matas genom sprutan av ett reglerbart luft- eller eldrivet matarverk och smälter vid munstycket i en låga av oxygen och bränngas. Runt lågan blåser en kraftig tryckluftström som finfördelar den smälta metallen och slungar partiklarna med hög hastighet mot arbetsstycket.
Luftströmmen kyler både dropparna och skiktet, så arbetsstycket värms inte upp nämnvärt, vanligen till under 150 °C.
04 / 05
Ljusbågssprutning
Vid ljusbågssprutning matas två metalltrådar fram genom sprutan. Trådarna går genom var sin elektrod och blir strömförande. Elektroderna är vinklade så att trådarna möts, och där bildas en ljusbåge som smälter trådspetsarna.
En kraftig luftström från ett munstycke mellan trådarna finfördelar det smälta materialet och slungar partiklarna mot ytan som ska beläggas. Tack vare stor sprutkapacitet och låg driftkostnad lämpar sig ljusbågssprutning främst för stora objekt.
05 / 05
Höghastighetsflamsprutning (HVOF)
Höghastighetsflamsprutning (High Velocity Oxy Fuel, HVOF) är en vidareutveckling av flamsprutning och detonationssprutning.
Ett bränsle, vanligen gasol, väte eller fotogen, blandas med oxygen och antänds i ett förbränningsrum. Förbränningsgaserna expanderar till överljudshastighet genom ett munstycke, där pulver matas in med en bärgas. Temperaturen är högst 3 000 °C, och partiklarna får en mycket hög anslagshastighet. Kapaciteten är 2–11 kg per timme, och skikten blir mycket täta.
Referenser
Exempel från verkstaden
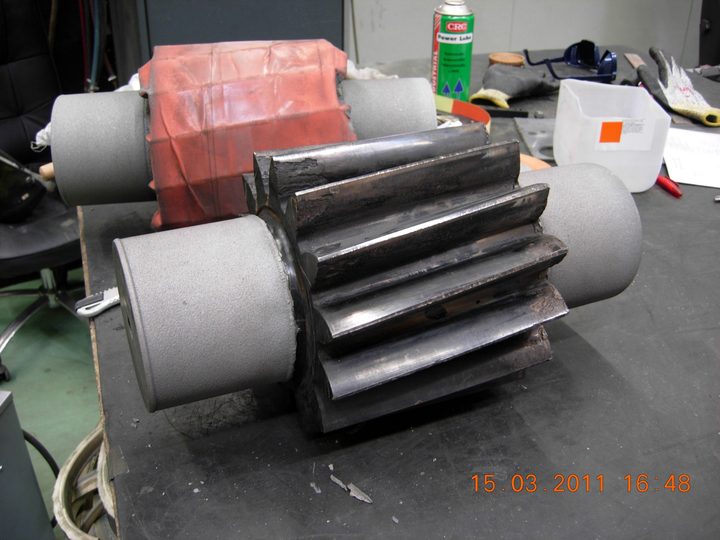
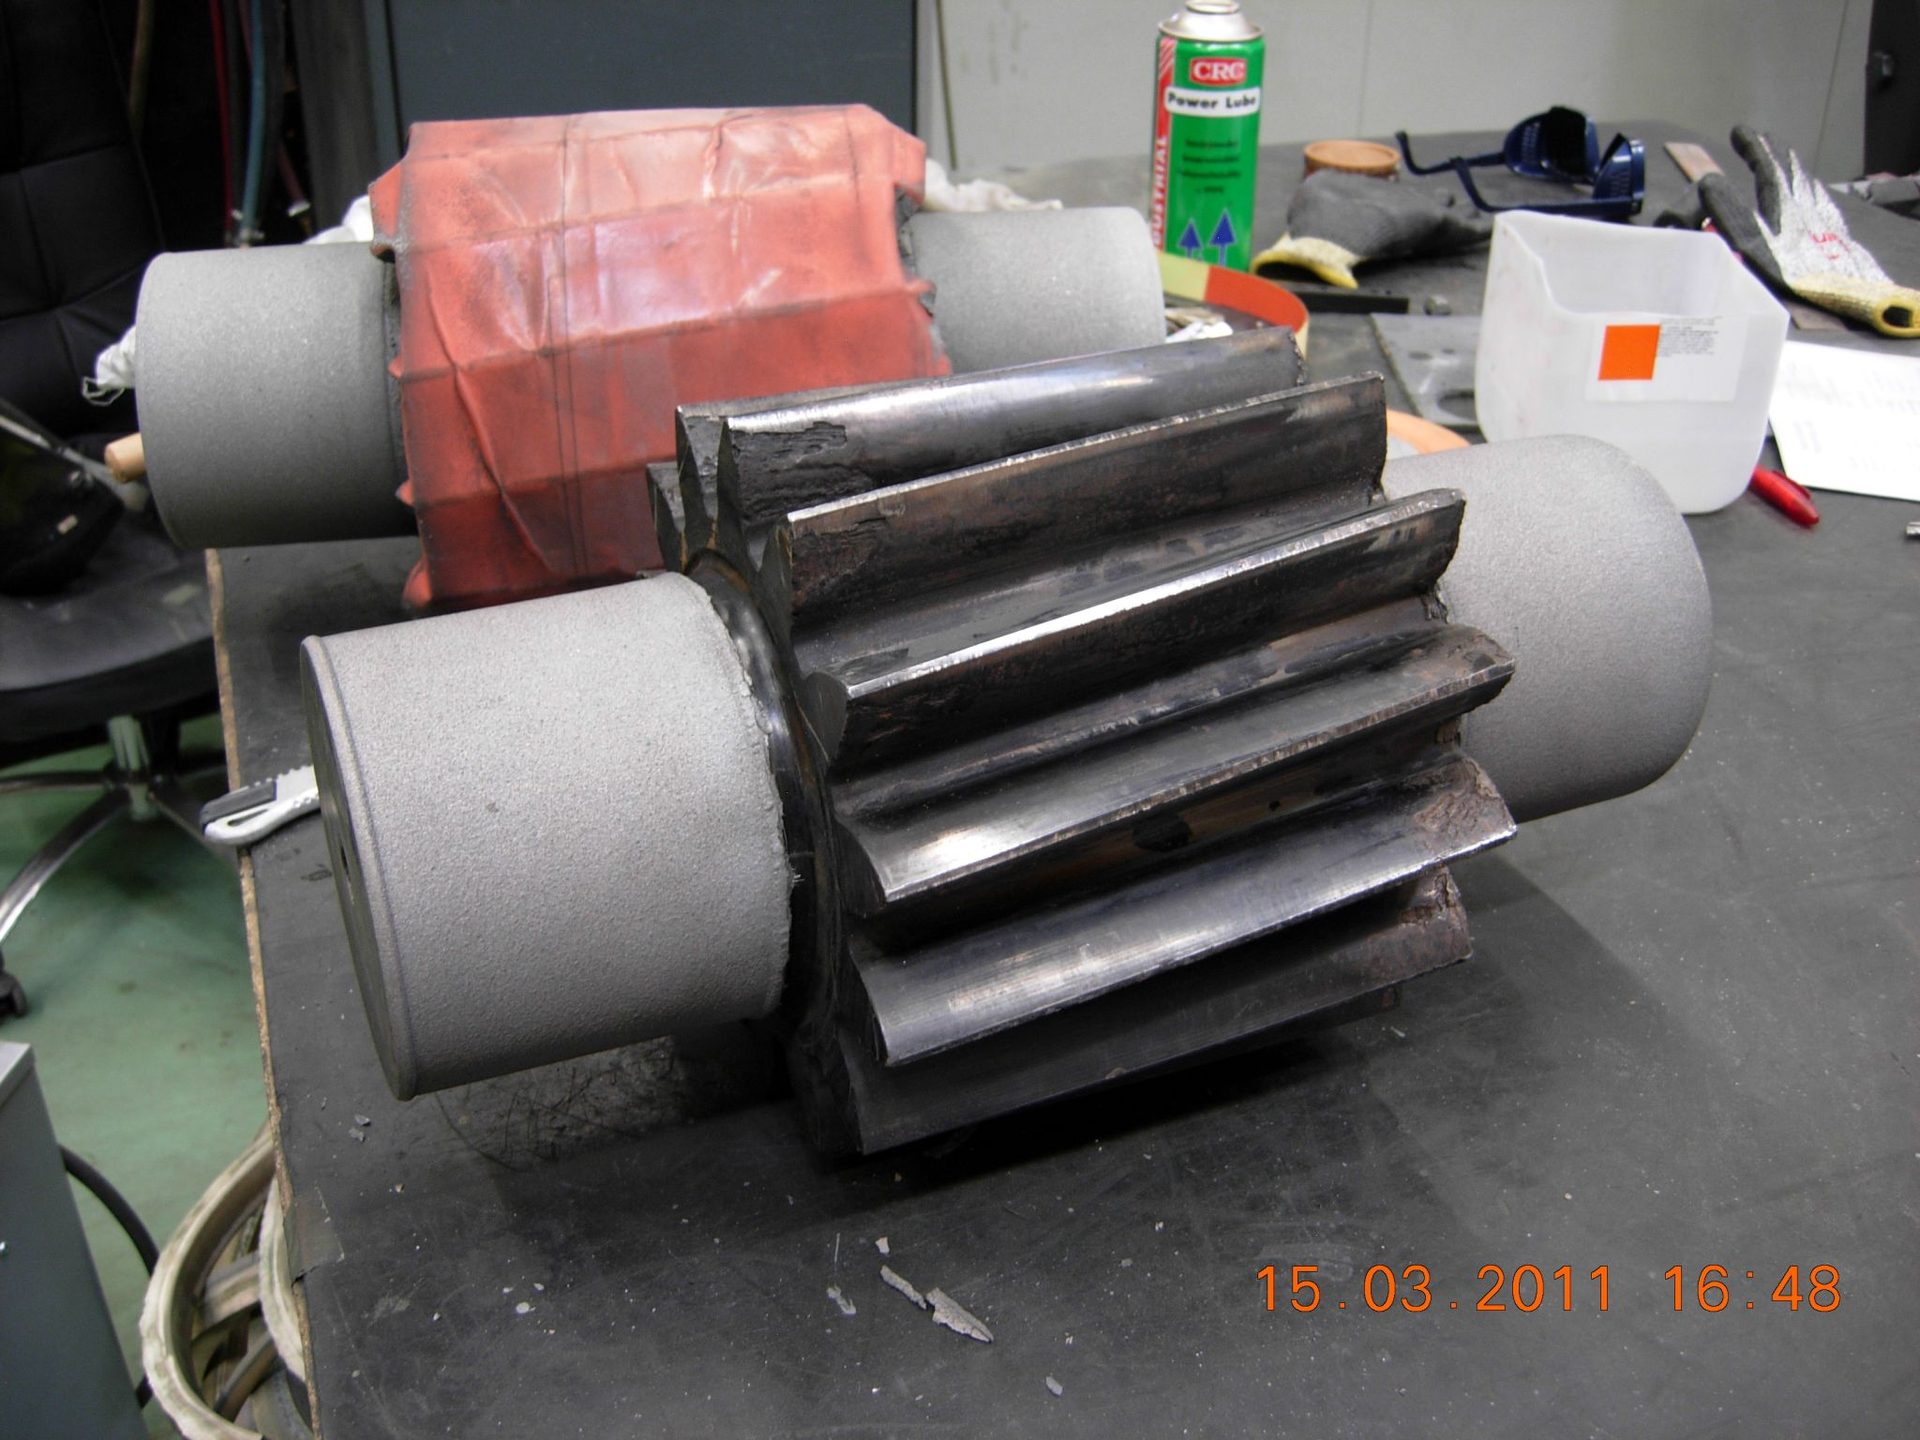
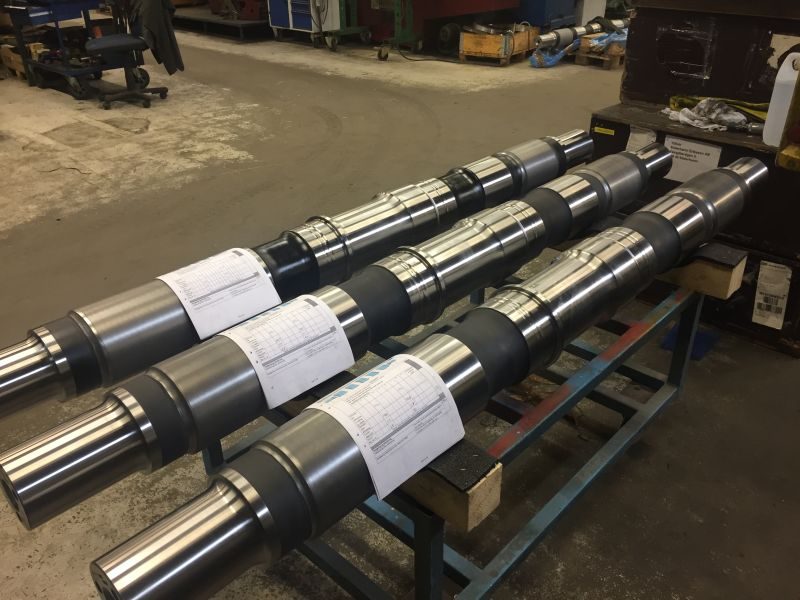
Lagerlägen. Ett av våra vanligaste jobb, från kugghjulsaxlar till lagerlägen på stenkrossar. Några hundradels millimeter slitage kan räcka för att en detalj slutar fungera. Vi sprutar på till exempel kromstål och bearbetar sedan till slutligt mått enligt ritning, till låg kostnad jämfört med en ny detalj som kan ha lång leveranstid.
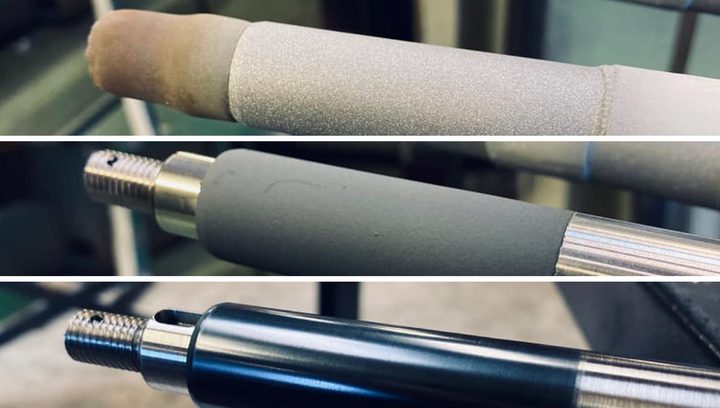
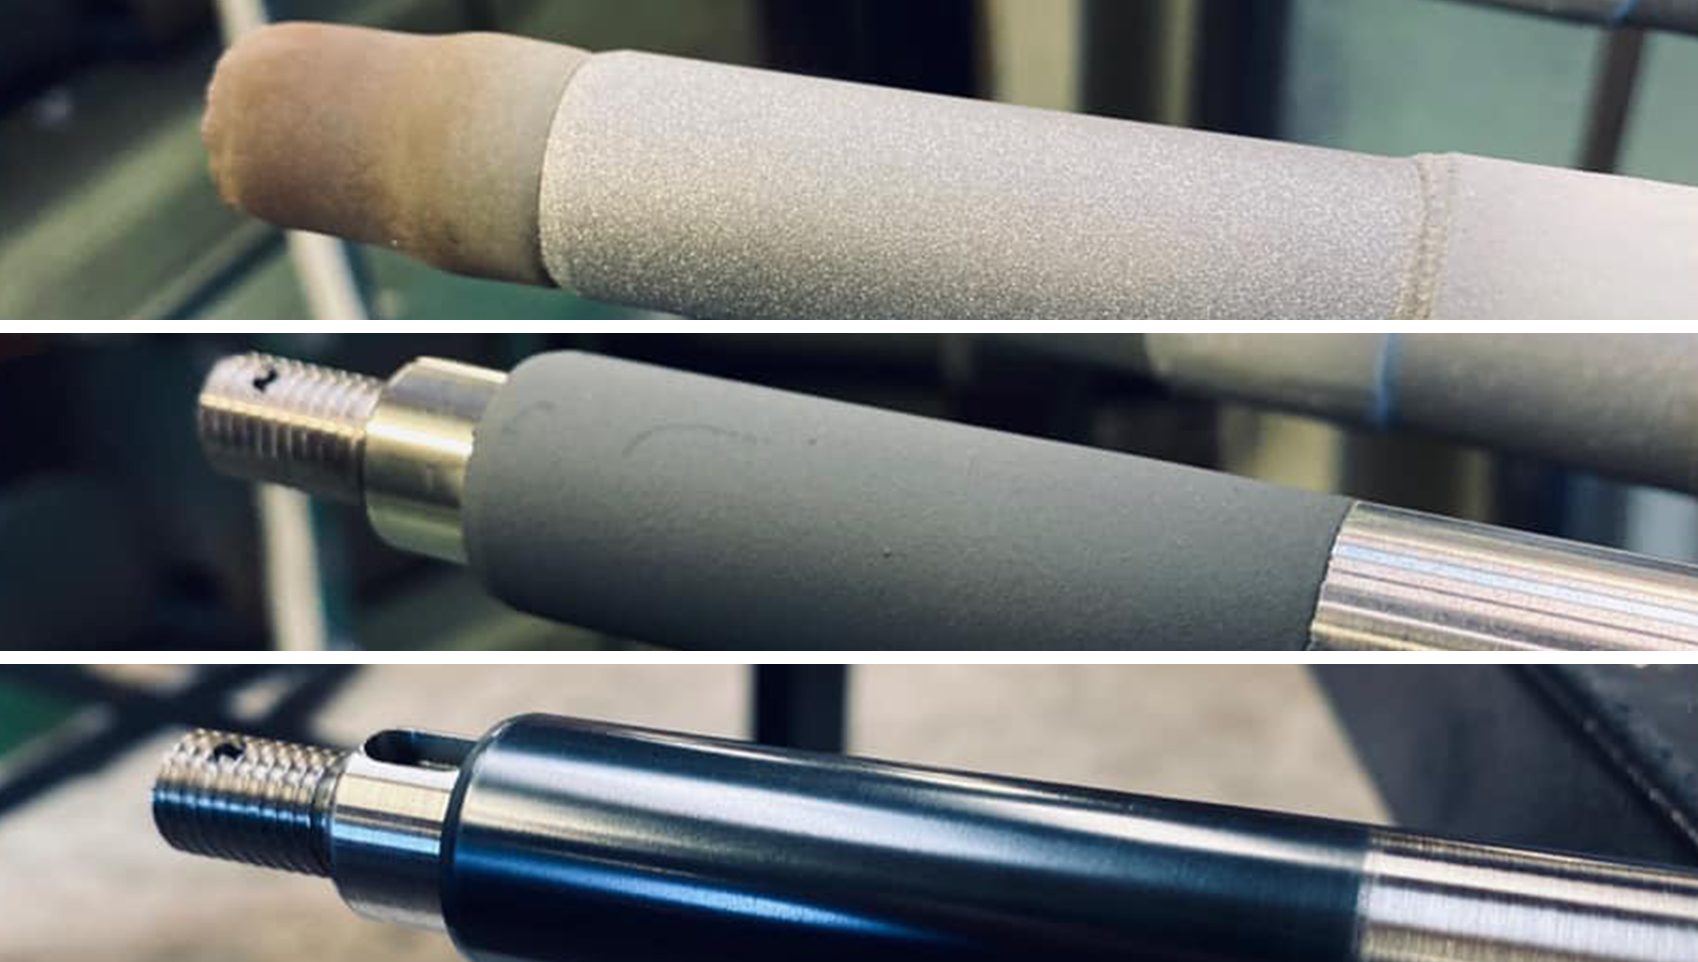
Tätningslägen på pumpaxlar. Läget svarvas ur, beläggs med keramik genom plasmasprutning och slipas till en mycket fin yta. Livslängden blir upp till tio gånger längre än för en vanlig rostfri yta.
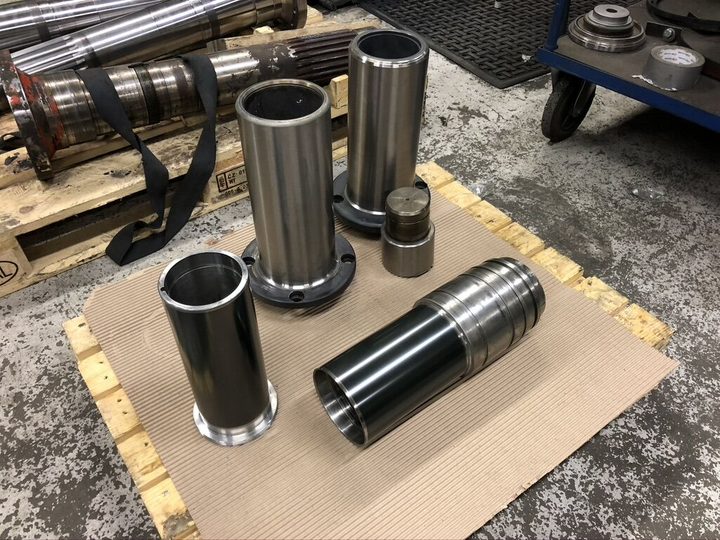
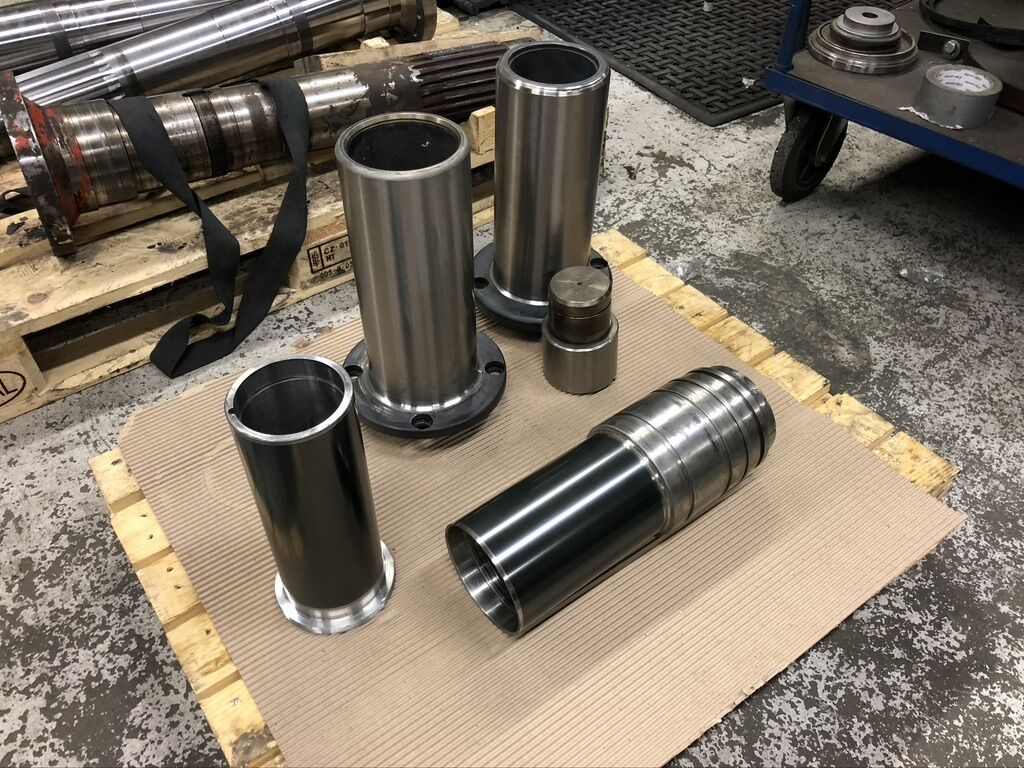
Slithylsor till pumpar. Belagda med keramik (svart kromoxid) eller kromnickel för bättre slitstyrka och korrosionsmotstånd, med upp till åtta gånger längre livslängd än en obelagd hylsa.
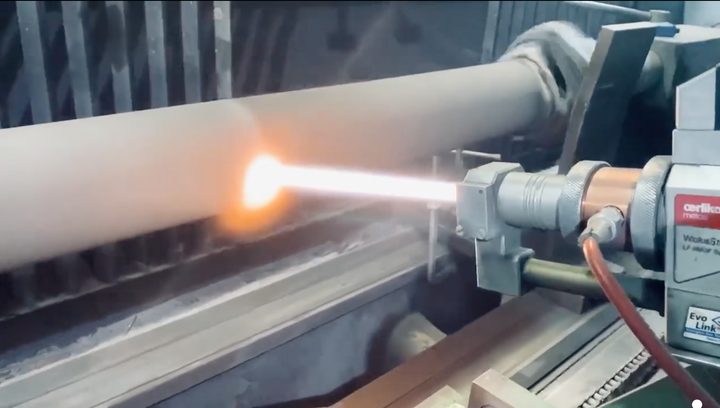
Hydraulaxlar. Beläggs med volframkarbid, ett av de hårdaste materialen efter diamant, genom HVOF-sprutning och slipas till en ytfinhet på Ra 0,1.
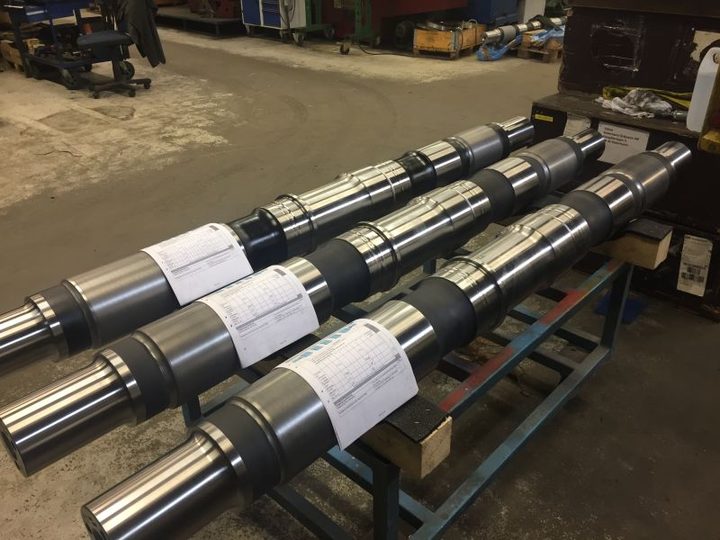
Lokaxlar. Sprutas med 99,9 procent ren molybden där hjulen pressas på, så att hjul kan dras av och pressas på igen utan att ytan skadas.
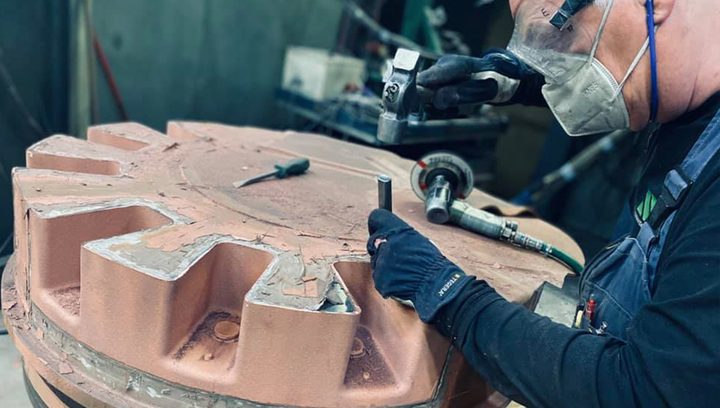
Ledande, isolerande och värmeavgivande ytor. Koppar för att leda ström, till exempel på locket till en elektrisk ugn. Aluminiumoxid för att isolera. Aluminium på värmestavar i tågvagnar, där det korniga skiktet ökar värmeavgivningen.
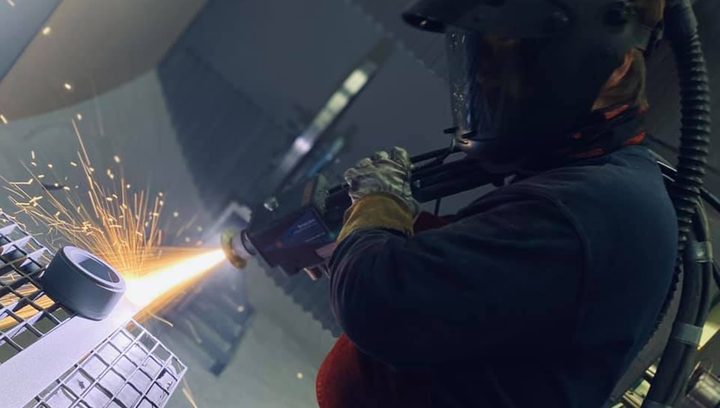
Styrband. Långa metallband belagda med volframkarbid, ett slitstarkt och friktionshöjande skikt, till en av Sveriges största golvtillverkare.
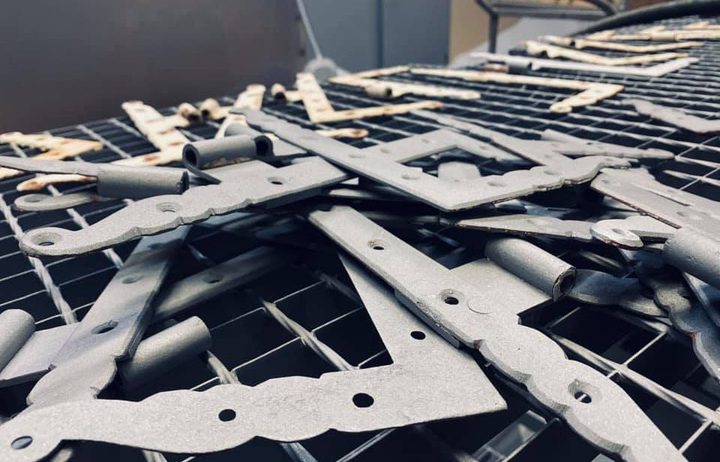
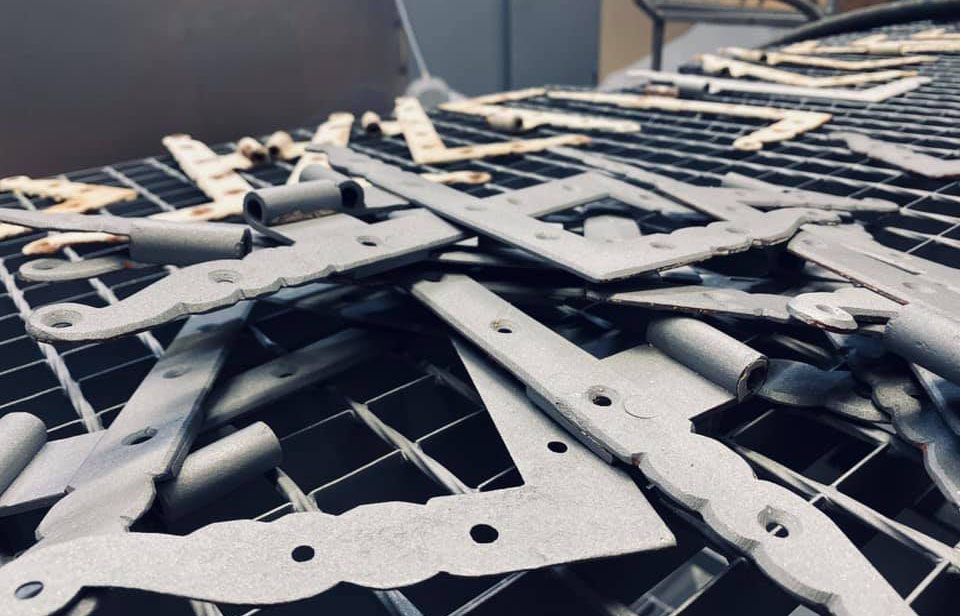
Nationalmuseum i Köpenhamn. Som underleverantör blästrade och flamsprutade vi omkring 2 500 hörnjärn till museets fönster med zink som rostskydd.
Fler filmer
Sintring och höghastighetsfilm
Hur kan vi hjälpa er?
Ring oss på 0413-603 04 eller skicka ett meddelande.